高速包装线瓶盖垫片典型失效模式与精准拦截技术研究
瓶盖多层垫片检测:常见失效模式与产线拦截策略
瓶盖入垫是食品包装产线灌装后、旋盖前的关键工序,垫片直接决定产品货架期密封完整性。产线高速运行下,漏垫、双垫/多垫、垫片偏移、反装等缺陷具备发现滞后、影响面广、人工抽检不可靠的特点,易引发渗漏、内容物变质、批量客诉甚至产品召回。本文聚焦垫片检测典型失效模式,梳理适配产线的技术检测与现场拦截策略。
一、瓶盖垫片检测典型失效模式
垫片检测失效并非单点问题,而是材质、供料、工艺、设备多因素叠加导致,核心失效模式及风险如下:
1. 材质固有检测难点:PE发泡、铝箔复合、硅胶等常用垫片厚度薄、色差小、表面反光不均,易受物料批次波动干扰,造成视觉、位移检测识别不稳定。
2. 来料供料失效:垫片摩擦静电吸附、来料粘连,导致双垫/多垫叠料;取料机构吸料失效、轨道缺料、机械手偏差,引发漏垫;供料过程垫片翻转,造成垫片反装、密封性能下降。
3. 压装工位工艺失效:压装行程异常导致垫片未完全嵌入、瓶盖姿态偏移形成检测盲区;检测与压装节拍时序错位,造成采样空窗、有效数据缺失。
4. 检测系统自身失效:长期运行出现阈值、温度漂移;现场粉尘、油污、电磁干扰造成信号异常;换产换料未重新标定、检测速度跟不上产线节拍,被迫降低检测覆盖率,引发漏检、误报。
| 失效模式 | 核心触发条件 | 风险等级 | 可检测特征 |
|---|---|---|---|
| 漏垫 | 取放失效、轨道缺料 | 高(密封失效、渗漏变质) | 易识别,视觉/电磁/位移均可判定 |
| 双垫/多垫 | 来料粘连、静电吸附叠料 | 高(压装不到位、旋盖扭矩异常) | 需精准识别厚度、信号强度差异 |
| 垫片偏移 | 供料抖动、机械手对位偏差 | 中(密封配合不良) | 依赖设备定位与成像稳定性 |
| 垫片反装 | 来料供料翻转 | 中(密封性能衰减) | 需识别垫片正反面特征 |
| 阈值漂移 | 长期运行、环境温漂 | 中(漏检、误报频发) | 可通过校准、点检规避 |
二、检测技术路线选型
主流成熟方案为电磁感应/接触式双张检测,适配高速包装产线,需根据垫片材质针对性选型:
1. 非接触电磁感应方案(MDSC-900E):适配铝箔复合等含金属层垫片、金属瓶盖。依托双张检测原理,通过信号强度区分无垫/单垫/双垫,最高适配600pcs/min高速节拍,支持NPN/PNP双信号输出,体积小巧,可直接对接原有PLC,无需大幅改造产线。不适用于纯PE、纯硅胶等非金属垫片。
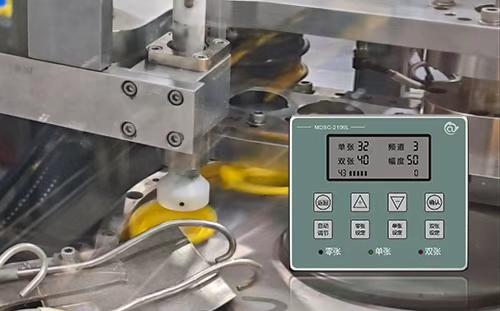
2. 接触式检测方案(MDSC-2100L/2102L):一拖二单探头设计,响应速度50ms,防护等级IP65,支持200组配方存储,可精准识别垫片缺料、叠料、反装缺陷,适配多品种、频繁换产的中小节拍产线。
三、产线拦截部署核心要点
技术选型决定检测上限,现场部署决定拦截落地效果,核心把控四点:
1. 优选检测工位:遵循“越早拦截、成本越低”原则,优先选择入垫后、旋盖前工位,可在密封成型前拦截缺陷,返工、剔除成本最低;来料端仅作初筛,旋盖后检测返工成本偏高。
2. 适配联动逻辑:设备可对接PLC、MES系统,支持配方自动切换。常规轻微异常自动吹气/拨料剔除;批量不良、突发异常触发声光报警+产线急停,适配不同风险场景。
3. 平衡检测精度:合理设定检测阈值,规避阈值过紧导致频繁误停机、阈值过松导致漏检失效的问题,需通过多批次缺陷样本测试,匹配企业质量标准。
4. 标准化运维保障:依托设备IP65防护能力,结合现场粉尘、油污、温湿度环境,制定定期清洁、校准、备件更换计划,杜绝长期运行信号漂移问题。
四、效果验证与持续优化
以量化指标验证拦截效果,核心观测漏检率、误报率、缺陷拦截成功率、垫片异常停机次数、终端客诉率五大指标。
通过人工植入漏垫、双垫等缺陷样本,完成不同垫片、瓶盖规格的检出率测试与长时间稳定性、换产切换测试。检测数据接入MES系统,实现缺陷溯源复盘,反向优化来料质量与生产工艺。当物料规格、产线速度、客诉异常变动时,需重新标定检测参数、评估方案适配性。
五、落地选型建议
企业可结合产线节拍、垫片材质、质量要求、历史不良数据,分三阶段落地:第一阶段梳理核心失效模式与优先拦截缺陷;第二阶段小范围试点测试设备适配性与检测精度;第三阶段全线推广并形成标准化作业流程。
选型需重点确认:材质适配性、节拍匹配能力、误漏报指标、PLC对接方式、换产标定效率、售后与备件保障。方案落地需合规对标GB/T 17876瓶盖密封标准,出口产品需符合FDA相关食品接触法规要求。